
برای داشتن یک برش دقیق و ایمن، انتخاب تیغ اره مناسب تنها به قطر یا تعداد دندانه ختم نمیشود. این فرایند نیازمند بررسی دقیق چهار فاکتور اصلی است: نوع و مدل دستگاه، مشخصات مجاز تیغ در کاتالوگ، جنس و ضخامت قطعهکار، و هدف برش. باید بدانید که تیغ اره مناسب دستگاه دورکن، پانلبر، اره میزی یا فارسیبر الزاماً یکسان نیست. در این راهنمای انتخاب تیغ اره، مسیر اصولی خرید را گامبهگام بررسی میکنیم تا از افت کیفیت کار و استهلاک قطعات جلوگیری شود.
خلاصه راهنمای انتخاب تیغ اره
- ترتیب اولویت: ابتدا قطر بیرونی، قطر سوراخ مرکزی (شفت) و حداکثر دور مجاز (RPM) را از کاتالوگ دستگاه استخراج کنید؛ سپس متریال، فرم دندانه، تعداد دندانه و عرض برش را تعیین نمایید.
- معیار متریال: برای صفحات روکشدار و ملامینه از فرم دندانه TCG یا Hi-ATB همراه با خطزن، برای چوب ماسیو طولی از فرم دندانه FTG یا ATB با دندانه کمتر، و برای برشهای عرضی از فرم دندانه ATB با دندانه بیشتر استفاده کنید.
- کنترل ضخامت برش (Kerf): عرض برش تیغ اصلی باید کاملاً با ضخامت تیغه خطزن و تیغه ریوایوینگ (چاقویی محافظ) دستگاه همخوانی داشته باشد.
هشدار ایمنی: هرگز از تیغی که حداکثر دور نامی آن کمتر از دور اسپیندل دستگاه است استفاده نکنید و از بکارگیری تبدیلهای غیرپایدار برای قطر شفت بپرهیزید.
اطلاعات موردنیاز قبل از انتخاب تیغ اره
پیش از اقدام به بررسی بازار یا سفارش ابزار برش، جدول زیر تمامی پارامترهای ضروری را که باید از دفترچه راهنمای دستگاه و شرایط پروژه گردآوری کنید، مشخص میکند:
| داده موردنیاز | واحد / گزینه | دلیل اهمیت | محل استخراج |
| مدل دستگاه | [دستهبندی دستگاه پانلبر]، دورکن و… | تعیین ساختار شفت و دینامیک برش | پلاک / دفترچه دستگاه |
| قطر و شفت مجاز | میلیمتر (mm) | تطابق با حفاظ و قفل کامل روی اسپیندل | کاتالوگ ماشین |
| حداکثر دور مجاز | دور بر دقیقه (rpm) | جلوگیری از لرزش و رعایت ایمنی | دفترچه / لیزر روی تیغ |
| جنس و ضخامت | چوب، MDF، ملامینه (mm) | تعیین هندسه دندانه و مقاومت به سایش | پروژه و متریال |
| نوع برش | طولی، عرضی، نهایی، شیار | تعیین گام دندانه و عمق برادهبرداری | نقشه کار تولید |
| کیفیت موردنظر | بدون لبپریدگی یا خشنبر | تنظیم تعادل دندانه و سرعت پیشروی | استاندارد محصول نهایی |
| وضعیت خطزن | دارد / ندارد | همراستاسازی ضخامت تیغ اصلی و خطزن | مشخصات فیزیکی دستگاه |
| تیراژ و بودجه | سریکاری صنعتی یا کارگاهی | تعیین گرید کارباید و توجیه قیمت تیغ اره | برنامه تولید و مالی |
مراحل گامبهگام انتخاب تیغ اره مناسب
برای جلوگیری از اشتباهات رایج در خرید تیغ اره و دستیابی به بالاترین راندمان، مراحل زیر را بهصورت متوالی دنبال کنید:
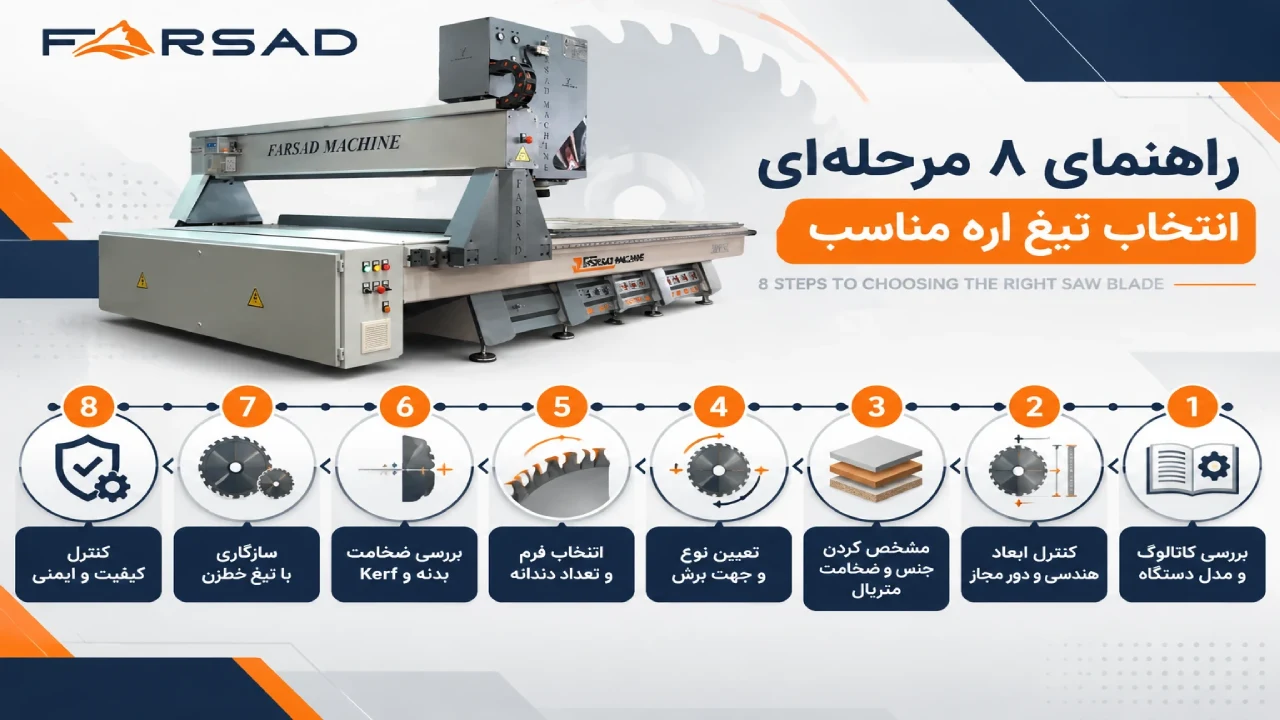
۱. شناسایی دستگاه و استخراج اطلاعات از کاتالوگ
پیش از هر اقدامی باید نوع ماشین مشخص شود. به عنوان مثال، در دستهبندی ماشینآلات برش چوب، شرایط عملکردی یک دستگاه پانلبر با دورکن یا اره میزی تفاوت دارد. پانلبرها به دلیل استفاده از سیستم پیشروی اتوماتیک ارابه اره و برش همزمان چندین ورق، به تیغههایی با بدنه ضخیمتر و مقاومت خمشی بالاتر نیاز دارند؛ در حالی که در دورکنها با سیستم پیشروی دستی، میزان نیروی وارده از طرف اپراتور اهمیت ویژهای پیدا میکند.
۲. کنترل قطر تیغ اره، قطر شفت و حداکثر دور مجاز
ابعاد هندسی تیغه باید بر اساس پارامترهای مهندسی دستگاه تعیین شود:
- قطر تیغ اره: قطر بیرونی تیغه ظرفیت عمق برش را تعیین میکند. نصب تیغ با قطر بزرگتر از ظرفیت مجاز دستگاه باعث برخورد با گارد محافظ و تغییر سرعت خطی لبه دندانه میشود.
- قطر شفت تیغ اره: قطر سوراخ مرکزی (Bore Size) باید دقیقاً بر شافت اسپیندل منطبق باشد. وجود هرگونه لقی محوری یا شعاعی باعث ایجاد لرزش، لبپریدگی و آسیب جدی به یاتاقانها میشود.
- سرعت دورانی (rpm): تطبیق سرعت دوران اسپیندل با حداکثر دور مجاز درجشده بر روی بدنه فولادی تیغه، پیششرط ایمنی در انواع تیغ اره دیسکی است. سرعت خطی نامناسب میتواند باعث سوختن چوب یا سایش زودهنگام کارباید شود.
۳. مشخص کردن جنس متریال و ضخامت قطعه
خواص متریال مستقیماً فرم دندانهها و زوایای برادهبرداری را دیکته میکند:
- برای صفحات با پوششهای ترد مانند ملامینه، نئوپان روکشدار و ورقهای HPL، نیاز به هندسهای است که فشار عمودی بر روکش را به حداقل برساند.
- در چوب طبیعی ماسیو، تراکم بافت چوب و الیاف آن جهت حرکت تیغه را هدایت میکند.
- صفحات چندلایه نظیر پلایوود نیازمند دندانههایی با زاویه تیزتر هستند تا از جدا شدن لایهها جلوگیری شود.
- متریالهای پلیمری نظیر PVC، پلکسیگلاس و مقاطع آلومینیوم نیازمند تیغههایی با زاویه حمله منفی یا خنثی جهت پیشگیری از پرتاب قطعه هستند.
۴. تعیین نوع و جهت برش
هدف فرایند برش بر ساختار تیغه تأثیر دارد:
- برش طولی (Rip Cut): برش همجهت با الیاف چوب نیازمند فضای بزرگ تخلیه براده (Gullet) است تا برادههای رشتهای بدون مسدود کردن تیغ خارج شوند.
- برش عرضی (Crosscut): برش عمود بر الیاف نیازمند دندانههای بیشتر و تماس برشی برشیتر است تا از ریشریش شدن فیبرهای چوب جلوگیری شود.
- برش صفحات فشرده (MDF و ملامینه): هدف در این نوع برشها، خروجی بدون پلیسه در هر دو سمت ورق است.
۵. انتخاب فرم دندانه
هندسه نوک دندانههای کاربیدی نقش اصلی را در شکلدهی لبه برش بازی میکند:
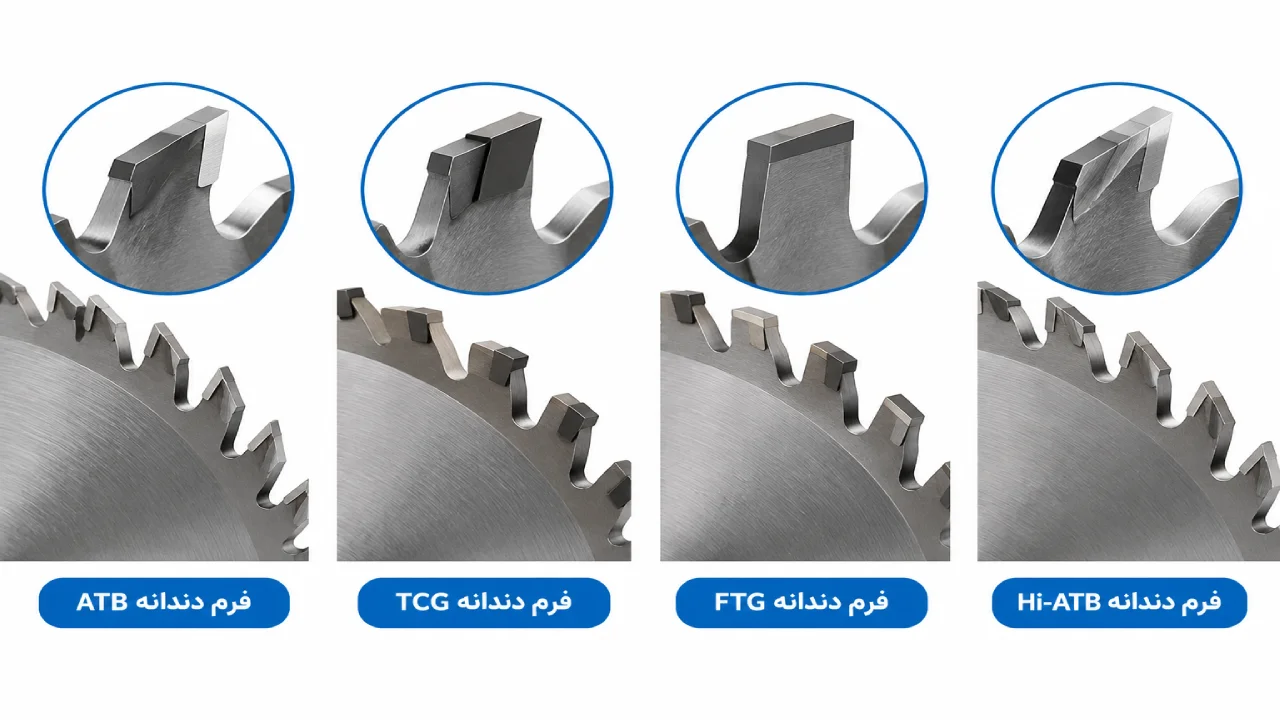
- فرم ATB (یکدرمیان چپ و راست): لبههای تیز دندانه مانند چاقو الیاف را از طرفین برش میدهند. بهترین عملکرد را در چوب ماسیو، برشهای عرضی و صفحات پلایوود دارد.
- فرم TCG (ترکیب ذوزنقه و تخت): دندانه ذوزنقهای برادهبرداری اولیه را انجام میدهد و دندانه تخت شیار را تمیز میکند. این ساختار مقاومت بالایی در برابر مواد متراکم و چسبدار داشته و ساختار استاندارد در انواع تیغ اره MDF بر و مواد غیرچوبی است.
- فرم Hi-ATB (زاویه اریب شدید): برای حساسترین برشهای سطحی روی ملامینه دو رو در دستگاههای فاقد خطزن کاربرد دارد.
- فرم FTG (دندانه کاملاً تخت): عمدتاً برای برش طولی سریع چوب طبیعی و ایجاد شیارهای کفتخت استفاده میشود.
۶. بررسی ضخامت بدنه و عرض برش (Kerf)
عرض برش شامل ضخامت نوک الماسه است، در حالی که ضخامت بدنه مربوط به پلیت فولادی است:
- تیغههای استاندارد (Standard Kerf): پایداری دینامیکی عالی دارند، در برابر بارهای سنگین تاب برنمیدارند و گزینهای پایدار برای مصارف مداوم صنعتی محسوب میشوند.
- تیغههای نازک (Thin Kerf): به دلیل اتلاف متریال کمتر و نیاز به توان پایینتر موتور، برای دستگاههای کمتوان یا برش متریالهای گرانقیمت کاربرد دارند، اما به حرارت و انحراف حساستر هستند.
۷. سازگاری تیغ اصلی و تیغ اره خطزن
در دستگاههای دارای دو شفت مانند ماشینآلات برش صفحهای، وظیفه ایجاد پیشبرش بر عهده تیغ اره خطزن است:
- در دستگاههایی همچون دستگاه دورکن ۳.۲۰ مدل VRS320D یا دستگاه دورکن ۳.۸۰ مدل VRS380D، تیغ خطزن با جهت چرخش معکوس نسبت به تیغ اصلی، لایه زیرین ورق را به عمق حدود ۱ تا ۲ میلیمتر باز میکند.
- عرض برش تیغ خطزن (یکتکه مخروطی یا دوتکه قابلتنظیم) باید برابر یا اندکی (حدود ۰.۱ تا mm 0.2) پهنتر از عرض برش تیغ اصلی تنظیم شود تا از هرگونه لبپریدگی در سمت خروجی کاملاً پیشگیری گردد.
۸. ارزیابی کیفیت ساخت، پوشش، تیزکاری و الزامات ایمنی
در تولیدات مدرن، بدنه فولادی به روش برش لیزری تولید شده و شیارهای انبساط حرارتی (Expansion Slots) با طراحی مهندسی مانع از تابیدگی تیغه در هنگام افزایش دما میشوند. وجود پوششهای ضداصطکاک مانع از چسبیدن صمغ چوب و رزین ملامینه شده و دمای کارکرد را کاهش میدهد. همچنین دسترسی آسان به خدمات تیزکاری استاندارد، حفظ هندسه زوایا و بالانس دینامیکی مناسب، در کنترل استهلاک و بهینهسازی قیمت تیغ اره در طول چرخه عمر ابزار نقش اساسی دارد.
تیغ اره چند دندانه انتخاب کنیم؟
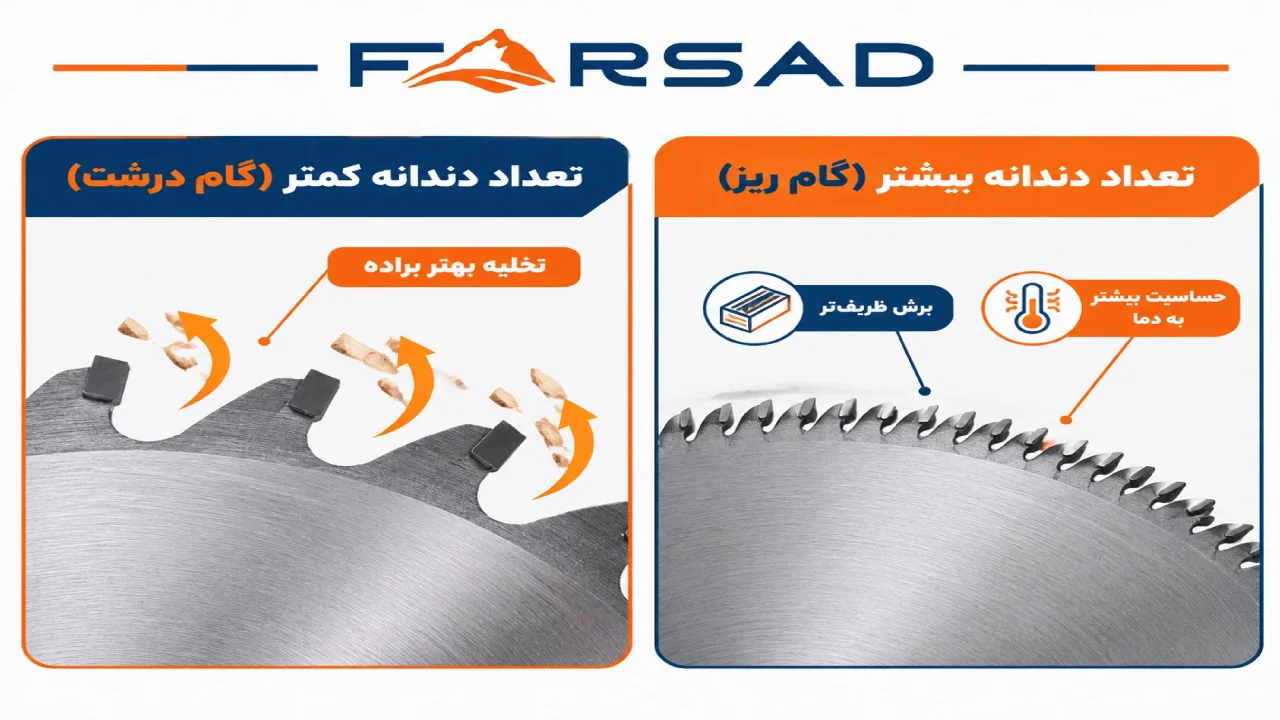
یکی از متداولترین اشتباهات در کارگاهها این فرض است که تعداد دندانه بالاتر همواره خروجی بهتری تولید میکند. تعداد دندانه تیغ اره تعیینکننده دو فاکتور حیاتی است: تعداد دندانههای درگیر با متریال در لحظه و حجم فضای خالی بین دندانهها (Gullet) برای تخلیه براده.
قانون درگیری دندانهها
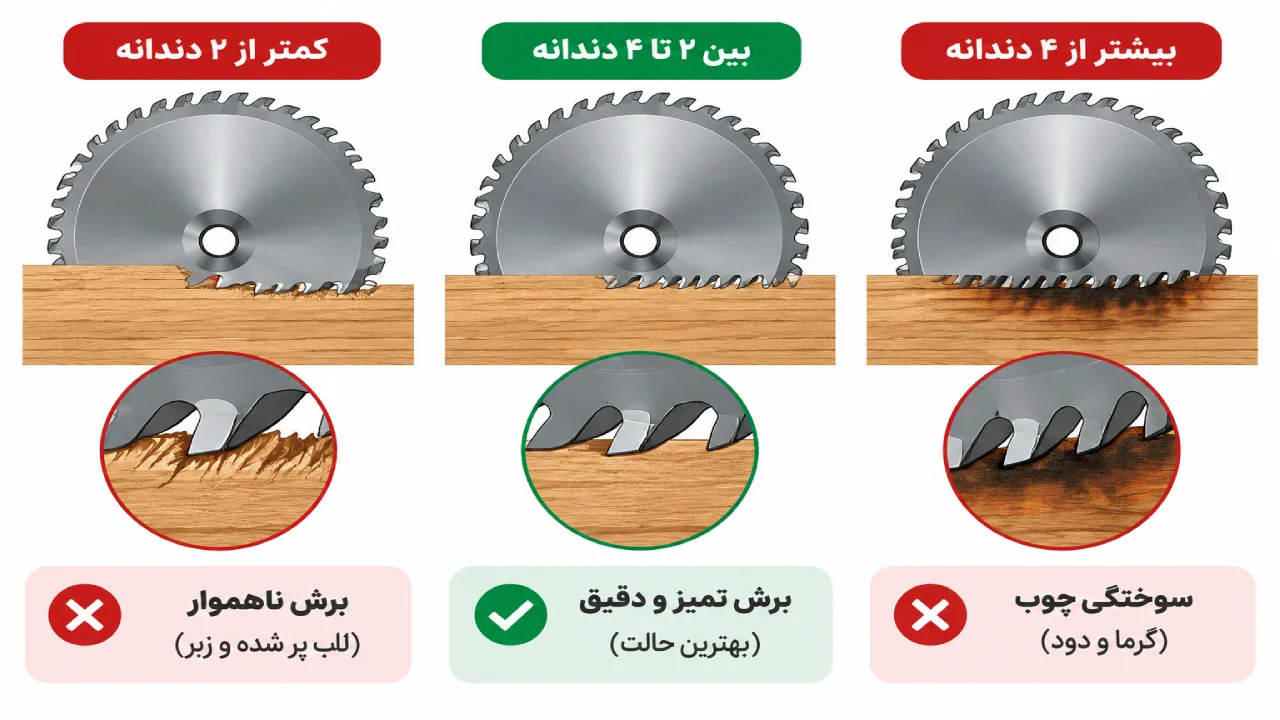
در شرایط استاندارد، در هر لحظه باید بین ۲ تا ۴ دندانه با ضخامت قطعهکار در تماس باشند:
- اگر تعداد دندانههای درگیر کمتر از ۲ باشد، لرزش شدید قطعه، پرش چوب و خرد شدن لبه رخ میدهد.
- اگر تعداد دندانههای درگیر بیش از ۴ دندانه شود، فضای گلوگاه دندانه به سرعت با خاکاره مسدود شده، اصطکاک بالا میرود، تیغه داغ میکند و پدیده سوختگی متریال و افت کیفیت تیزی دندانه رخ میدهد.
انتخاب دندانه بر اساس متریال و جهت برش
- چوب طبیعی – برش طولی: تعداد دندانه کم (Z=24 تا Z=36 در قطر ۳۰۰ mm). دندانههای کمتر و گام بزرگ به تخلیه سریع برادههای بلند چوب کمک میکند و از پسزدن قطعه (Kickback) جلوگیری مینماید.
- چوب طبیعی – برش عرضی: تعداد دندانه متوسط تا بالا (Z=60 تا Z=72 در قطر ۳۰۰ mm). دندانه بیشتر با گام کوتاهتر، فیبرها را بدون شکستگی و ریشریش شدن برش میدهد.
- MDF خام و ضخیم: تعداد دندانه متوسط (Z=48 تا Z=60). این صفحات به دلیل تراکم بافت، نیاز به خروج یکنواخت گرد چوب و برادهبرداری متعادل دارند.
- صفحات روکشدار ملامینه و لمینت: تعداد دندانه بالا (Z=72 تا Z=96 در قطر ۳۰۰ mm). برای دستیابی به برش تمیز روی لایههای شکننده رزینی، استفاده از تیغ اره ملامینه بر با دندانههای متعدد با فرم دندانه ATB و TCG ضروری است.
انواع فرم دندانه و زاویه برادهبرداری
علاوه بر تعداد دندانه، دو عامل هندسی دیگر کیفیت کار را تعیین میکنند:
۱. زاویه حمله دندانه (Rake / Hook Angle)
زاویه قرارگیری سطح جلویی دندانه نسبت به خط عمود بر مرکز تیغه، زاویه حمله نام دارد:
- زاویه حمله مثبت بزرگ (+۱۵∘ تا +۲۰∘): در انواع تیغ اره چوب بر طولی دیده میشود. باعث تغذیه سریع و کاهش نیروی لازم برای هل دادن قطعه میشود.
- زاویه حمله مثبت ملایم (+۵∘ تا +۱۰∘): زاویه استاندارد برای برش MDF، صفحات چندلایه و کارهای عمومی با دستگاه دورکن.
- زاویه حمله صفر یا منفی (۰∘ تا −۵∘): متداول در تیغههای مخصوص آلومینیوم، پلاستیکها و فارسیبرها. این زاویه مانع از کشیده شدن ناگهانی قطعه به داخل تیغ شده و امنیت کاربر را تضمین میکند.
۲. تیغههای شیارزن و تیغههای تخصصی پانلبر
در خطوط تولید صنعتی و دستگاههای بزرگ مستقر در دستهبندی دستگاه پانلبر، از تیغههای شیارزن یا تیغههای سنگین با ضخامتهای اختصاصی استفاده میشود تا در برابر سرعت پیشروی بالای کالسکه اره (۳۰ تا ۸۰ متر بر دقیقه) دچار ارتعاش نشوند.
نگهداری، تیزکاری و نشانههای استهلاک تیغ اره
کاهش کارایی تیغ اره به مرور زمان رخ میدهد. شناسایی بهموقع نشانههای کندی دندانه مانع از آسیب به موتور دستگاه و افت کیفیت محصولات میشود:
- افزایش نیروی پیشروی: نیاز به اعمال فشار مضاعف توسط دست یا افت سرعت پیشروی خودکار دستگاه.
- ایجاد دوده یا سیاهی: داغ شدن لبه چوب و باقی ماندن رد سوختگی روی متریال ناشی از سایش پشت دندانهها.
- صدای زوزه نامتعارف: تغییر فرکانس صدای برش که نشاندهنده لرزش یا پر شدن گلوگاه دندانه است.
- افزایش لبپریدگی: ظاهر شدن شکستگیهای ریز در لبه روکش ملامینه با وجود تنظیم بودن خطزن.
- تجمع رزین: چسبیدن صمغ یا ترکیبات چسبی به بدنه که ضریب اصطکاک را بهشدت بالا میبرد و باید با حلالهای استاندارد تمیز شود.
هنگام تیزکاری تیغ اره، دستگاههای CNC سنگزنی با استفاده از خنککاری مناسب باید زوایای اصلی پیشانی و پشت دندانه را با دقت میکرونی اصلاح کنند. کاهش غیراصولی ابعاد کارباید بدون توجه به تعادل دینامیکی، تیغ را از بالانس خارج میکند.
پرسشهای متداول (FAQ)
برای MDF چه تیغ ارهای مناسب است؟
تیغی با فرم دندانه TCG (یا Hi-ATB)، زاویه حمله مثبت ملایم و تعداد دندانه بالا (معمولاً ۷۲ تا ۹۶ دندانه).
آیا تعداد دندانه بیشتر همیشه بهتر است؟
خیر. دندانه زیاد در متریالهای ضخیم باعث پر شدن فضای براده، داغ شدن تیغ و سوختگی قطعه میشود.
تفاوت فرم دندانه ATB و TCG چیست؟
فرم ATB (چاقویی) برای چوب طبیعی و برشهای عمومی، و فرم TCG (ذوزنقه و تخت) برای مواد سخت و شکننده مثل MDF و ملامینه مناسب است.
تیغ اره چه زمانی باید تیز یا تعویض شود؟
در صورت افت کیفیت لبه، سوختگی قطعه، افزایش صدای نامتعارف یا نیاز به فشار دست بیشتر برای پیشروی، تیغ باید تیز شود.
قطر و قطر شفت تیغ اره چگونه انتخاب میشود؟
هر دو مورد باید دقیقاً مطابق با ابعاد ذکر شده در کاتالوگ سازنده دستگاه برش انتخاب شوند تا از لرزش و خطرات ایمنی جلوگیری شود.
مشاوره فنی و انتخاب تیغ اره در فرساد صنعت
برای تطبیق مشخصات فنی تیغه با ماشینآلات برش کارگاه خود و انتخاب تیغ اره مناسب دستگاه دورکن یا پانلبر، با کارشناسان فنی فرساد صنعت تماس بگیرید. کافی است مدل دستگاه، قطر شفت مجاز، حداکثر دور، جنس و ضخامت قطعهکار، نوع برش، تیراژ روزانه و تصویری از تیغ فعلی خود را در اختیار کارشناسان قرار دهید تا بهترین ابزار متناسب با استانداردهای خط تولید شما پیشنهاد شود. برای اطلاعات بیشتر همین حالا با تماس بگیرید.


