لبپریدگی mdf هنگام برش، معمولاً نشانه یک علت مشخص است، نه یک اتفاق تصادفی. تیغ نامناسب، نبود هماهنگی خطزن با تیغه اصلی، سرعت تغذیه بالا یا نبود تخته پشتیبان هرکدام میتوانند این مشکل را ایجاد کنند، اما راهحل هرکدام متفاوت است. در این راهنما، رایجترین علتهای لبپریدگی به ترتیب اولویت بررسی میشوند و روشهای عملی جلوگیری از آن، بهویژه در برش ورقهای روکشدار، توضیح داده میشود.
خلاصه مقاله
- رایجترین علت لبپریدگی، تیغ کند یا نامناسب برای نوع ورق است؛ اما در ورقهای روکشدار، خطزن نقش تعیینکنندهتری دارد.
- سرعت تغذیه بالا و نبود تخته پشتیبان هم میتوانند حتی با تیغه سالم باعث لبپریدگی شوند.
- انتخاب تیغه باید بر اساس نوع ورق (خام، ملامینه، روکش چوب) انجام شود، نه یک تیغه ثابت برای همه کارها.
- بررسی چند دقیقهای تیغه و تنظیمات قبل از شروع برش، از بیشتر موارد لبپریدگی جلوگیری میکند.
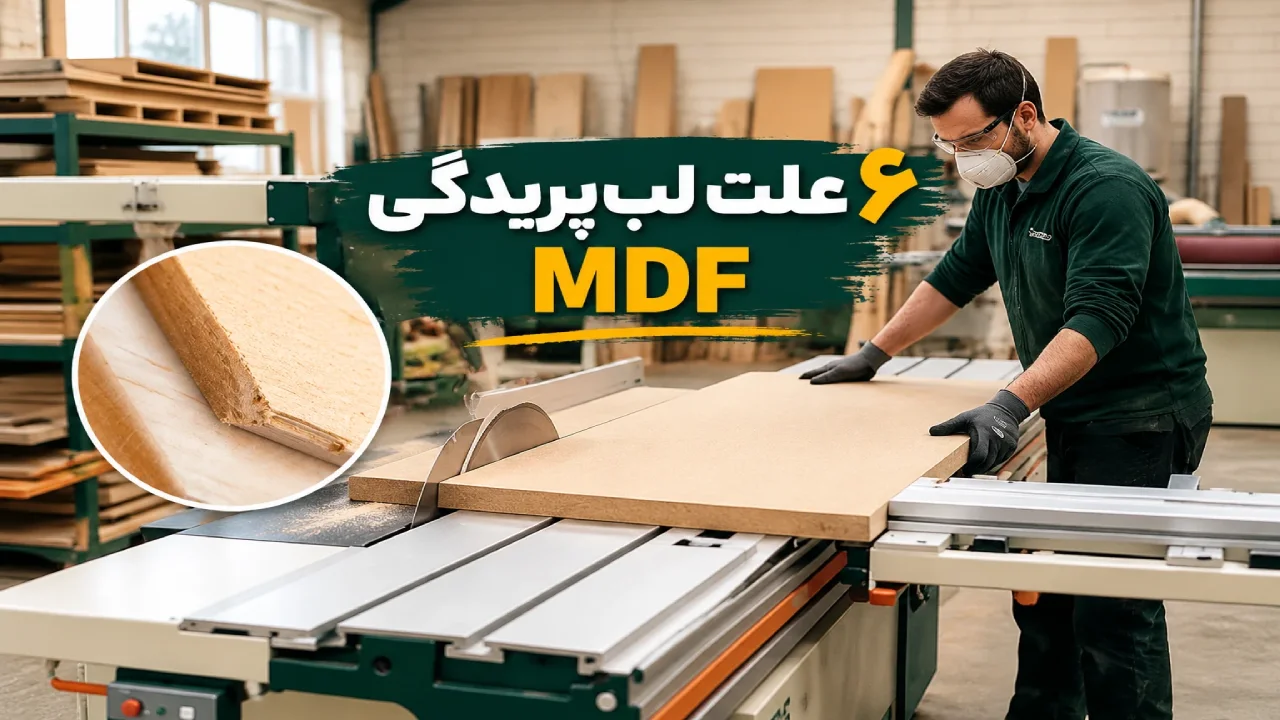
۶ علت لبپریدگی mdf در زمان برش
برای دستیابی به یک برش بدون خراش و لبپریدگی، باید بدانید که مشکل دقیقاً از کجا نشأت میگیرد. در اینجا ۶ عامل اصلی را به ترتیب احتمال وقوع بررسی میکنیم.
۱. تیغ کند یا نامناسب برای نوع ورق
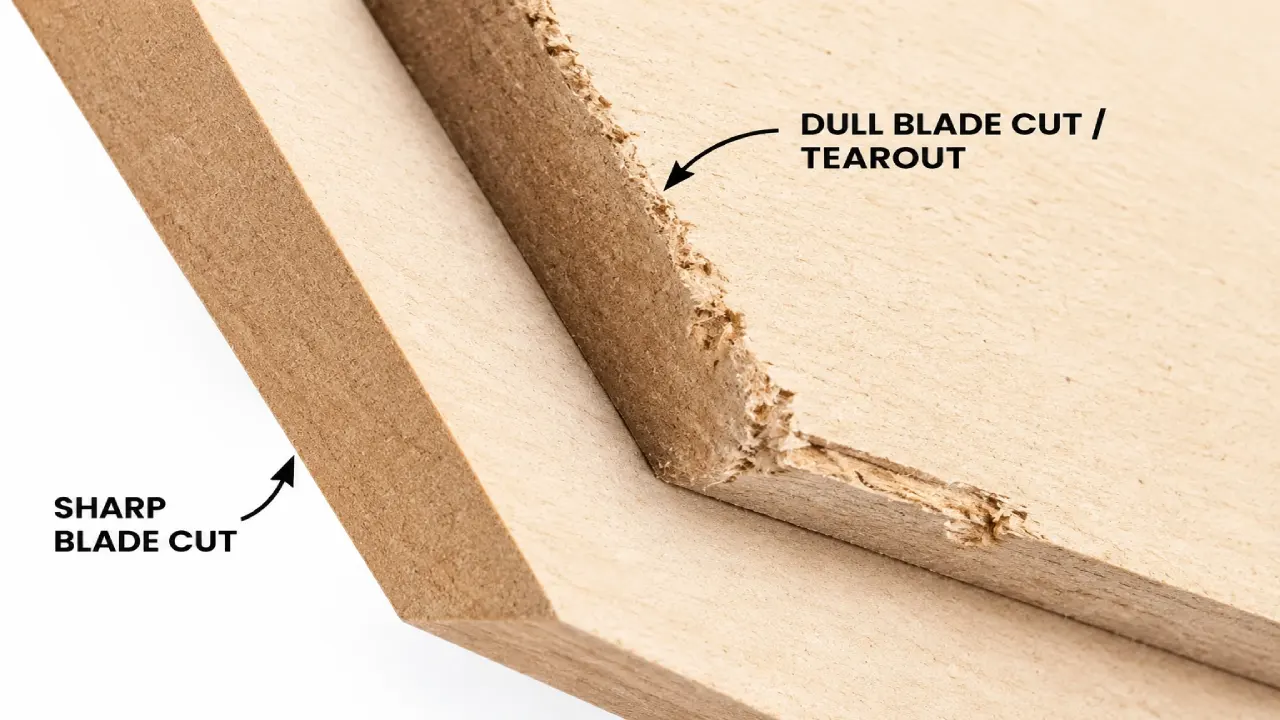
کندی و سایش تیغ، اولین متهم ردیف اول است. استفاده از تیغهای که دندانههای آن الماسه خود را از دست دادهاند یا برای متریال دیگری طراحی شدهاند، به جای برش دادن الیاف، آنها را میکَنَد.
۲. عدم هماهنگی یا نبود خطزن (تیغه پیشبرش)
خطزن دستگاه برش وظیفه دارد یک شیار کمعمق در زیر ورق ایجاد کند تا هنگام خروج تیغه اصلی، روکش دچار پارگی نشود. تنظیم نبودن راستای خطزن با تیغ اصلی یا اختلاف ضخامت آنها، مستقیماً باعث لبپریدگی در لبه پایینی کار میشود.
۳. سرعت تغذیه بالا (سرعت پیشروی ورق)
هل دادن بیش از حد سریع ورق به سمت تیغه، به دندانهها فرصت کافی برای برادهبرداری نمیدهد. اعمال فشار یکنواخت هنگام تغذیه و کاهش سرعت پیشروی ورق، بهویژه در برشهای حساس، الزامی است.
۴. تنظیم نبودن ارتفاع تیغه نسبت به ضخامت ورق
این یک عامل بسیار مهم اما کمتوجهشده است. ارتفاع تیغه برش نباید بیش از حد بالا یا پایین باشد. استاندارد طلایی این است که دندانههای تیغه تنها حدود ۱ تا ۱.۵ سانتیمتر (یا به اندازه ارتفاع یک دندانه کامل) از سطح بالایی ورق بیرون بزنند تا زاویه حمله تیغه بهینهترین حالت را داشته باشد.
۵. نبود تخته پشتیبان (تخته فدا)
در زمان خروج تیغه از انتهای کار، هیچ تکیهگاهی برای الیاف وجود ندارد و همین امر باعث شکسته شدن لبهها میشود. استفاده از یک تخته پشتیبان (تخته فدا) در پشت قطعه کار، از متلاشی شدن لبه انتهایی جلوگیری میکند.
۶. کیفیت پایین ورق MDF
گاهی اوقات مشکل از دستگاه یا اپراتور نیست. کیفیت ورق MDF، تراکم پایین مغزی آن و یا چسبندگی ضعیف روکش به مغزی باعث میشود حتی با بهترین و تیزترین تیغهها نیز شاهد لبپریدگی باشیم.
بیشتر بخوانید: عیبیابی دستگاه دورکن
علل رایج لبپریدگی و راهحلها در یک نگاه
جدول زیر خلاصهای کاربردی از مهمترین عوامل لبپریدگی است که تا اینجا بررسی کردیم. این مرجع سریع به شما کمک میکند تا با مشاهده الگوی لبپریدگی روی ورق، بلافاصله علت اصلی را شناسایی کرده و بدون اتلاف وقت، مستقیمترین مسیر برای اصلاح تنظیمات یا جایگزینی ابزار را انتخاب کنید
| علت | نشانه قابلمشاهده | راهحل |
| تیغ کند یا نامناسب | لبپریدگی در هر دو سطح بالا و پایین، صدای زوزه بلند تیغه، سوختگی لبه کار | تیزکاری و زمان تعویض تیغ را بررسی کنید؛ استفاده از تیغ الماسه مناسب. |
| عدم هماهنگی خطزن | لبپریدگی و خطافتادگی فقط در سطح زیرین ورق در یک یا دو طرف خط برش | تنظیم میکرومتری فاصله و هماهنگی خطزن با تیغه اصلی. |
| سرعت تغذیه بالا | لبپریدگیهای منقطع و نامنظم، فشار آمدن به موتور دستگاه | کاهش سرعت تغذیه؛ اعمال فشار یکنواخت به ورق هنگام حرکت روی ریل. |
| نبود تخته پشتیبان | لبپریدگی شدید و کندهشدن روکش دقیقاً در نقطه خروج تیغه از انتهای ورق | قرار دادن یک قطعه MDF ضایعاتی در انتهای مسیر برش به عنوان تخته فدا. |
| کیفیت پایین ورق | خرد شدن مغزی ورق، جدا شدن راحت روکش با دست پس از برش | استفاده از ورقهای با تراکم استاندارد، کاهش بیشتر سرعت برش و استفاده از تیغههای تخصصیتر. |
چرا لبپریدگی در ورقهای روکشدار بیشتر دیده میشود؟
باید بین تفاوت برش MDF خام و روکشدار مرز قائل شد. MDF خام دارای بافت یکدستی است که معمولاً فقط بر اثر کندی شدید تیغ لبپر میشود. اما ورقهای روکشدار (ملامینه، هایگلاس و روکش چوب طبیعی) ساختاری دوگانه دارند. روکش سطحی بسیار ترد، شکننده و حساسیت ملامینه به لبپریدگی بسیار بالا است.
در برش ورقهای روکشدار:
- نقش خطزن یا تیغه پیشبرش: بدون خطزن، تیغه اصلی هنگام خروج از پایین ورق، روکش ترد را به سمت بیرون میکشد و میشکند. تیغ خطزن (یکتکه و دوتکه) با ایجاد یک برش اولیه سطحی، این تنش را خنثی میکند.
- اهمیت هندسه دندانه: در مواردی مثل روکش چوب طبیعی، توجه به جهت الیاف روکش چوب طبیعی و استفاده از تیغههایی با دندانههای متناوب (Alternate Top Bevel) برای قطع کردن تمیز الیاف ضروری است.
چگونه تیغ اره مناسب برای جلوگیری از لبپریدگی mdf هنگام برش انتخاب کنیم؟
انتخاب تیغه باید مستقیماً بر اساس نوع ورق انجام شود:
- برای ملامینه و هایگلاس: حتماً از تیغ الماسه مخصوص ملامینه (معروف به تیغههای TCG یا دندانه ذوزنقهای-صاف) استفاده کنید. تعداد و شکل دندانه تیغ در این مدلها برای جلوگیری از خرد شدن روکشهای شکننده طراحی شده است.
- برای MDF خام: تیغههای استاندارد با دندانههای ATB (چپ و راست) و تعداد دندانه متوسط پاسخگو هستند.
- برای روکش چوب طبیعی: نیازمند تیغههایی با دندانههای ATB (تعداد دندانه بالا) هستید تا الیاف چوب را بدون پاره کردن، به نرمی ببرند.
نکات طلایی قبل از شروع برش mdf
برای جلوگیری از لبپریدگی mdf هنگام برش، همیشه قبل از استارت دستگاه این چکلیست ۴ مرحلهای را مرور کنید:
- بررسی تیزی تیغه: آیا دندانههای تیغ اصلی و خطزن عاری از رزین، چسب و پریدگی الماسه هستند؟
- تنظیم ارتفاع: آیا ارتفاع تیغه برش دقیقاً ۱ تا ۱.۵ سانتیمتر بالاتر از سطح ورق تنظیم شده است؟
- هماهنگی خطزن: آیا تیغه خطزن دقیقاً همراستا با تیغه اصلی تنظیم شده و شیاری به عمق ۱ تا ۲ میلیمتر ایجاد میکند؟
- وجود تخته پشتیبان: آیا برای برشهای حساس زاویهدار یا انتهایی، تخته پشتیبان (فدا) در جای خود قرار دارد؟
بیشتر بخوانید: نحوه کار با دستگاه دورکن
سوالات متداول (FAQ)
۱. علت اصلی لبپریدگی MDF هنگام برش چیست؟
علتهای متعددی وجود دارد، اما شایعترین آنها استفاده از تیغ کند یا نامناسب، تنظیم نبودن خطزن دستگاه برش، سرعت تغذیه بیش از حد بالا و عدم تنظیم تیغه برش است.
۲. چرا لبپریدگی در ورق ملامینه بیشتر از MDF خام دیده میشود؟
چون روکش ملامینه بسیار ترد و شکننده است. برخلاف مغزی منعطفتر MDF، روکش ملامینه در برابر ضربه تیغه مقاومت کششی ندارد و به سرعت خرد میشود.
۳. تیغه خطزن چه نقشی در جلوگیری از لبپریدگی دارد؟
خطزن پیش از رسیدن تیغه اصلی، روکش زیرین ورق را با عمق کمی (حدود ۱ تا ۲ میلیمتر) و کمی پهنتر از تیغ اصلی برش میدهد تا خروج تیغ اصلی باعث پارگی روکش زیرین نشود.
۴. استفاده از تخته پشتیبان چطور از لبپریدگی جلوگیری میکند؟
هنگامی که تیغه از انتهای ورق خارج میشود، الیاف انتهایی هیچ تکیهگاهی ندارند و میشکنند. تخته پشتیبان به عنوان یک تکیهگاه فیزیکی عمل کرده و فشار تیغه را به خود منتقل میکند.
۵. کدام نوع تیغه برای برش بدون لبپریدگی ملامینه مناسب است؟
تیغ اره مناسب ملامینه معمولاً تیغههای نوع TCG (دندانه ذوزنقهای-صاف) یا تیغههای Hollow Face با تراکم دندانه بالا (مثلاً ۷۲ تا ۹۶ دندانه) هستند که مخصوص روکشهای شکننده طراحی شدهاند.
راجع به لبپریدگی mdf هنگام برش نیاز به راهنمایی بیشتر دارید؟
اگر تمام موارد چکلیست بالا (از بررسی تیزی الماسهها گرفته تا تنظیم ارتفاع و خطزن) را انجام دادهاید اما خط برش همچنان تمیز نیست، احتمالاً ریشه مشکل فراتر از تنظیمات روزمره اپراتور است. مسائلی مانند لنگی جزئی شفت، لرزش تیغه، تراز نبودن ریل نسبت به اره، یا حتی عدم تطابق دقیق ضخامت خطزن با تیغ اصلی، همگی میتوانند عامل لبپریدگی MDF هنگام برش به صورت مداوم باشند.
ادامه کار در این وضعیت نهتنها کیفیت خروجی را کاهش میدهد، بلکه باعث پرتی ورق و استهلاک زودهنگام تیغه و موتور میشود. در چنین شرایطی، عیبیابی مکانیکی دستگاه و انتخاب تیغهای که دقیقاً با توان، دور موتور (RPM) و مدل دورکن شما همخوانی داشته باشد، ضرورت پیدا میکند.
کارشناسان فنی فرساد آمادهاند تا با بررسی تخصصی شرایط کارگاه و مشخصات دستگاه شما، دقیقترین راهحل و مناسبترین ابزار را پیشنهاد دهند. برای مشاوره و راهنمایی فنی، با ما تماس بگیرید.